En komponent kan uppfylla sina ritningsmått och ändå misslyckas med ett utvecklingsprogram. Ett tunt instrumentrör kan fjädra efter att det släppts från fixturen. En borrad passage kan bära en grader in i en vätskebana. En benskruvgänga kan se acceptabel ut tills dess parningsbeteende har kontrollerats. Dessa är inte mindre detaljer på verkstadsgolvet; de är risker som kan tvinga fram en omdesign, fördröja verifiering eller göra prototypresultat omöjliga att upprepa.
Det korta svaret är att precisionsbearbetning av medicintekniska produkter minskar risken genom att identifiera den funktion som mest sannolikt kommer att misslyckas, välja en process kring den risken och definiera inspektionsbevis innan delar skärs. Snäva toleranser spelar roll, men de är bara en del av beslutet.
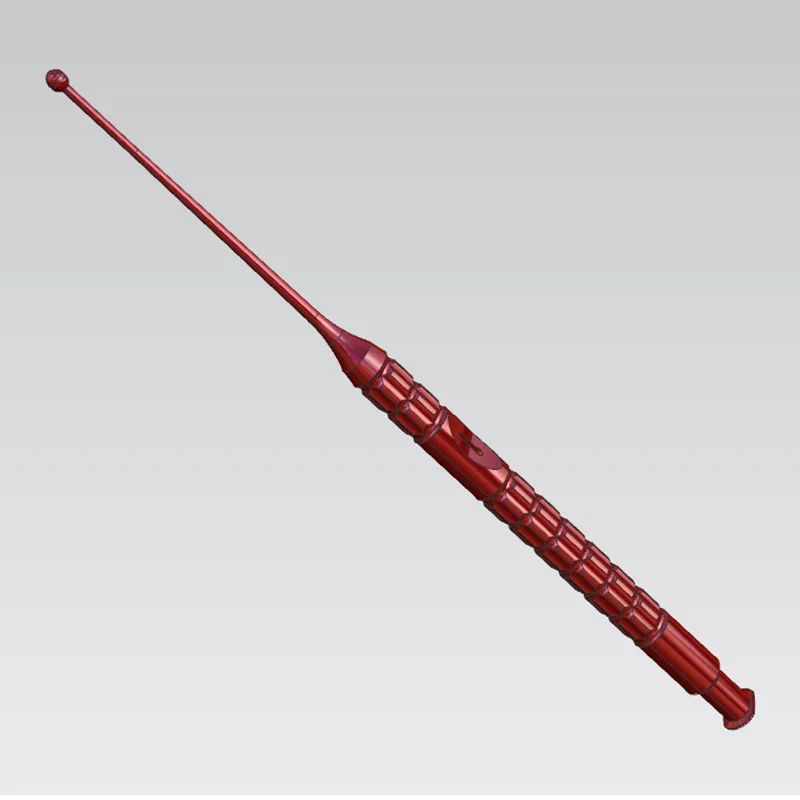
Köpare inleder ofta ett leverantörssamtal med en toleranstext. Det är förståeligt, men det kan dölja den verkliga frågan: vad kan göra den här delen oanvändbar även om några uppmätta dimensioner är inom räckhåll? För ett kirurgiskt instrument kan det vara en grader, grov glidyta eller förlust av rakhet. För en implantatkomponent kan problemet vara förhållandet mellan gängor, en konturerad yta och en kritisk parningsfunktion.
Bratjänster för precisionsbearbetning av medicinsk utrustningarbeta bakåt från dessa funktionella risker. Bearbetningssekvensen, arbetshållningsmetoden, efterbehandlingsstegen och inspektionsplanen bör alla svara på samma fråga. Detta flyttar utvecklingen från "kan maskinen klara det?" till "kan processen upprepade gånger bevara funktionen som får enheten att fungera?"
Det tillvägagångssättet förhindrar också ett vanligt prototypmisstag: att godkänna en engångsdel som producerats genom överdrivet manuellt ingrepp, och sedan upptäcka att samma resultat inte kan hållas när antalet ökar. En genomförbar process är inte nödvändigtvis den snabbaste, och den lägsta enhetspriset är inte nödvändigtvis den lägsta programkostnaden.
Varje ritning har några funktioner som driver tillverkningsrisken. Hitta dem innan du begär offerter. Fråga vilken dimension som är datumkritisk, vilken yta som gränsar till en annan del eller vävnad, var materialet har minst stöd och vilken egenskap som inte kan omarbetas efter en senare operation. Dessa svar bör påverka ruttbladet mer än det totala antalet dimensioner på utskriften.
Smala geometrier är sårbara eftersom skärbelastningar, värme, klämkraft och kvarvarande spänning kan flytta delen. Problemet kanske inte dyker upp förrän komponenten är lossad. Ett rör kan bli ovalt; en smal vägg kan avledas under efterbehandling; en långsvarvad axel kan förlora koncentricitet i förhållande till funktioner som gjorts i en annan uppställning.
Processval som stegvis borttagning av material, stöd nära skärzonen, noggrant planerad fastspänning och efterbearbetning efter grovbearbetning kan minska denna exponering. Avvägningen är verklig: tillagda inställningar och mer medveten hantering kan öka ledtiden. Ändå är det oftast billigare än att jaga en instabil geometri med inspektionssortering. För små svarvade delar,Schweizisk bearbetningär särskilt användbar eftersom styrbussningen stöder lager nära verktyget, vilket hjälper till att kontrollera nedböjning på långa detaljer med liten diameter. Det är dock inget automatiskt svar. Delgeometrin, materialformen, ytkraven och nedströmsdriften avgör fortfarande om det är rätt väg.
Små hål, slitsar, underskärningar och fina interna detaljer skapar en annan riskklass. Verktygsbrott är uppenbart. Gradbildning, blockerade passager, skadade kanter och osäkra mätningar är ofta dyrare eftersom de kan förbli dolda fram till montering eller funktionstestning.
Mikrobearbetning, laserstrålebearbetning, EDM eller en kombination av metoder kan övervägas baserat på egenskapsgeometri och materialrespons. Nyckeln är inte bara att uppnå en öppning av den önskade storleken. Du måste komma överens om godtagbart kantskick, gradkontrollmetod, åtkomst för rengöring och hur funktionen ska verifieras. Om en besiktningsman inte på ett tillförlitligt sätt kan bedöma särdraget är ritningskravet ofullständigt.
Medicinsk CNC-bearbetning är inte en process. Svarvning gynnar roterande delar och kan etablera kritiska koaxialförhållanden. Fräsning hanterar prismatiska former, fickor, plattor och komplexa yttre profiler. Slipning kan behövas där ytkondition, rundhet eller diameterkontroll är centralt för funktionen. Centerlös slipning passar vissa små cylindriska former men kräver en detaljgeometri som kan stödjas och kontrolleras genom processen.
EDM kan hantera svåra interna eller fina egenskaper utan konventionella skärkrafter, medan laserbearbetning kan vara användbar för vissa applikationer med små funktioner. Varje alternativ lämnar sina egna frågor om påverkade ytor, kantkvalitet, tillgänglighet och inspektion. Köpare bör motstå att specificera en process i förtid om inte själva processen är en validerad designrestriktion. Ange den nödvändiga funktionen och egenskapsvillkoret först; begär sedan att leverantören förklarar den föreslagna metoden och dess kända gränser.
Sanluo Precision listar svarvning, fräsning, mikrobearbetning, laserstrålebearbetning, EDM och flera slipmetoder bland sinamedicinska CNC-bearbetningsmöjligheter. Det intervallet är viktigast där en komponent har konkurrerande risker – till exempel en liten svarvad kropp med ett känsligt tvärhål och en yta som behöver finslipas. En enskild process kanske inte är det bästa svaret.
Att gruppera alla medicinska delar under "hög precision" leder till dåliga köpbeslut. Enhetens funktion bör driva genomförbarhetsgranskningen.
Komponenter för minimalt invasiva instrument kombinerar vanligtvis smala arbetshöljen med långa skaft, rörliga gränssnitt och små funktionella detaljer. En yta som släpar, en vass kant som hakar eller ett hål som är något felplacerat kan förändra aktiveringskänslan eller störa monteringen. Ytkrav behöver därför sammanhang. "Slät" är inte en användbar bearbetningsinstruktion; identifiera kontakttillstånd, rörelseriktning, rengöringsproblem och acceptansmetod.
Fråga hur leverantören kommer att upprätthålla funktionsrelationer efter flera inställningar och hur grader kommer att hanteras vid korsningar. Det är praktiska frågor, inte pappersarbete.
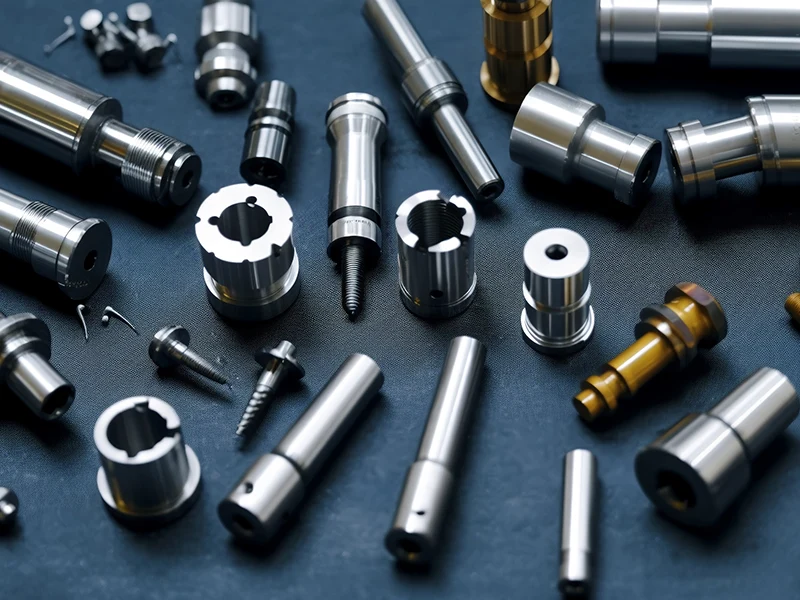
Bearbetning av medicinska implantatkomponenter lägger ofta tonvikten på gängor, passande geometrier, konturformer och yttillstånd. För medicinsk benskruvsbearbetning är gängformen endast en del av granskningen; förhållandet mellan drivfunktionen, skaftet, tråden och alla tillhörande gränssnitt förtjänar lika stor uppmärksamhet. Tandstift kan medföra problem med hantering och koncentricitet med liten diameter. Diagnostiska komponenter med hög precision kan införa krav på optiska, fluidiska eller sensorgränssnitt som gör små passager och ytdefekter till följd.
Sanluo Precision beskriver arbete som involverar konstgjorda leder, ryggradsfixeringsdelar, benskruvar, tandstift, minimalt invasiva instrument och diagnostisk utrustning. Den bredden ska inte ersätta en delspecifik granskning. Det är en anledning att ställa informerade frågor tidigt, speciellt förmedicinskt mikrobearbetningsarbetemed tunna väggar, stavar med mikrodiameter eller små hål.
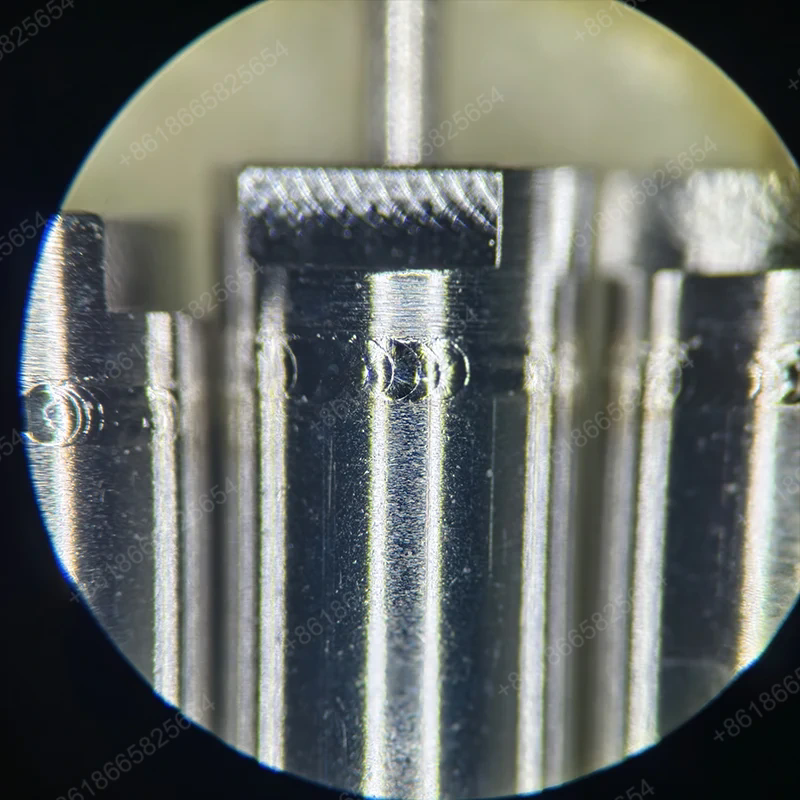
Inspektion ska planeras med processen, inte läggas till efter att den första artikeln anländer. Kritiska dimensioner behöver definierade datum, en mätmetod som är anpassad till funktionen och en tydlig registrering av vad som kommer att rapporteras. Ytverifiering förtjänar samma disciplin. Enbart visuell inspektion kanske inte svarar på om en yta stöder den avsedda rörelsen, passformen eller renhetskravet.
Det finns inte heller någon ersättning för en ingenjörsgenomgång med en person som kan utmana ritningen. Användbara frågor inkluderar: Kan den här funktionen nås med det föreslagna verktyget? Vad händer med delen efter att den lämnar fixturen? Vilken funktion måste göras först för att bevara datumschemat? Är en begärd tolerans nödvändig för funktion, eller har den förts över från ett tidigt koncept?
En leverantör som bara accepterar filen och lovar efterlevnad har inte minskat mycket risk. Du vill ha kommentarer om tillverkningsbarhet, inspektionstillgång, sekvens och områden där designen lämnar utrymme för tolkning.