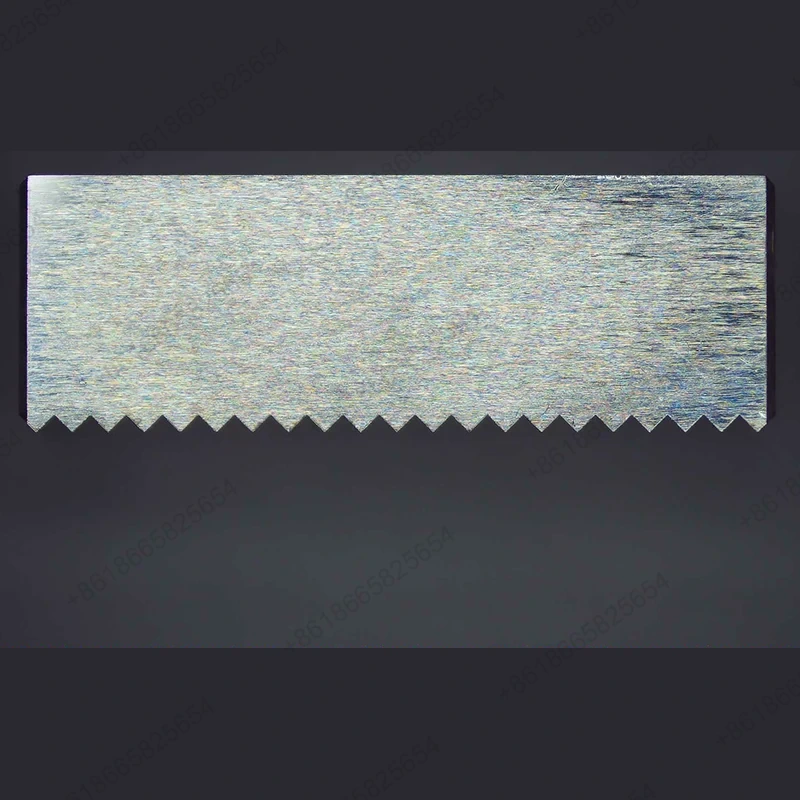
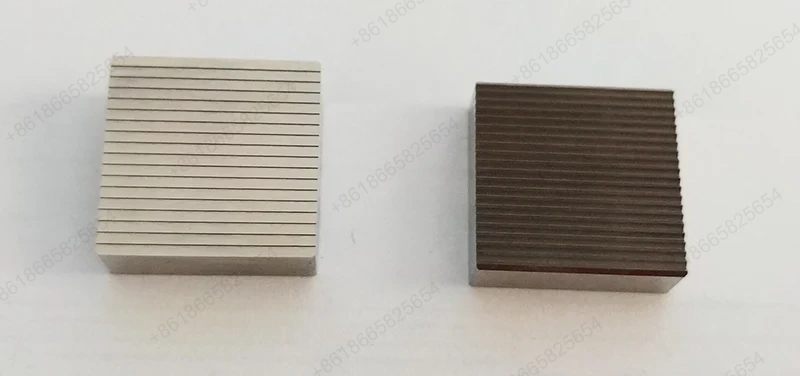
Miniatyrtekniska komponenter kombinerar ofta små dimensioner med krävande krav på hålposition, ytfinish, koncentricitet och geometrisk noggrannhet. En del kan verka enkel externt men kräver ändå noggrann kontroll av dess interna funktioner och funktionella gränssnitt. Sanluo Precisions publicerade tekniska information identifierar mikrostrukturer, miniatyrkomponenter, stavar med mikrodiameter och små hål som specialiserade bearbetningsområden.
Enligt företagets tekniska sida inkluderar dess kapacitet mikrostrukturer så små som 0,005 mm, miniatyrdelar som mäter 0,08 × 0,08 mm, stavar med mikrodiameter så små som 0,01 mm och små hål så små som 0,003 mm. Dessa figurer beskriver specifika bearbetningsmöjligheter snarare än en garanti för att varje geometri eller material kan tillverkas i varje listad dimension. Faktisk genomförbarhet bör bedömas mot komponentritning och bearbetningsförhållanden.
Beroende på design kan miniatyrprecisionsdelar innehålla följande egenskaper:
1. Funktioner med liten diameter:Fina axlar, stift, stänger och andra smala geometrier som kräver kontrollerad skärning och stabil arbetshållning.
2. Precisionshål:Små öppningar och exakt placerade hål som används för uppriktning, montering, vätskepassage eller komponentmontering.
3. Funktionella ytor:Kontaktytor, tätningsytor, glidgränssnitt och andra områden där yttillståndet påverkar komponentens prestanda.
4. Komplexa profiler:Konturformade eller flersidiga strukturer som kan kräva olika bearbetningsoperationer för att uppnå den specificerade geometrin.
Snäva toleransbearbetning kräver mer än att uppnå en måldimension på en enskild detalj. Bearbetningsmetoden, fixturdesignen, verktygets skick, arbetsstyckets material och inspektionsmetoden påverkar alla det slutliga resultatet. Dimensionstoleranser definierar acceptabel storleksvariation, medan geometriska toleranser styr egenskaper som rundhet, planhet, vinkelräthet, koncentricitet och position.
Följande siffror är hämtade från de medföljande tekniska specifikationerna. De bör ses över mot kraven för den specifika komponenten innan de används som kontraktsmässiga acceptanskriterier.
Sanluo Precisions medföljande bearbetningsspecifikationer beskriver följande dimensioner, passform, geometriska och ytfinish:
1. Dimensionell tolerans:Diametertolerans från IT0-grad ±0,0002 mm till IT1-grad ±0,001 mm; längdtolerans ±0,002–0,015 mm.
2. Passformstolerans:Skaft h2/h3 grader och hål H2/H3 grader, med en angiven toleranszon på ±0,002–0,008 mm.
3. Geometrisk tolerans:Rundhet 0,0005–0,005 mm, planhet 0,0005–0,015 mm, vinkelräthet 0,001–0,02 mm, koncentricitet 0,002–0,015 mm, utlopp 0,002–0,03 mm och lägestolerans 0,002 mm.
4. Ytjämnhet:Ra 0,05–1,6 μm, beroende på specificerat bearbetningsbehov och yttillstånd.
Dessa värden representerar de medföljande specifikationsintervallen. Den tillämpliga toleransen måste bekräftas för varje funktion eftersom toleransgrader, bilaterala avvikelser och passformssystem inte är utbytbara. Till exempel beskriver ett axeldiameterkrav och ett hålpositionskrav olika egenskaper och kräver olika inspektionsmetoder.
|
dimensionell noggrannhet |
L (X) |
W(Y) |
H(Z) |
SW |
GD |
|
enhet:±/mm |
0.001 |
0.0005 |
0.0001 |
0.002 |
0.001 |
|
Geometrisk noggrannhet |
flathet |
parallellitet |
vinkelräthet |
symmetri |
Positionstolerans |
|
enhet:±/mm |
0.0003 |
0.001 |
0.001 |
0.002 |
0.002 |
|
produktionskapacitet |
1~999999 st |
1~999999 st |
1~999999 st |
1~999999 st |
1~999999 st |
|
produktionscykel |
3-20 dagar |
3-20 dagar |
3-20 dagar |
3-20 dagar |
3-20 dagar |
Valet av bearbetningsprocess beror på komponentens form, dess dimensioner, material, toleranskrav och erforderlig ytkvalitet. Olika operationer tjänar olika syften. Svarvning är lämplig för rotationsfunktioner, fräsning skapar plana ytor och komplexa profiler, och slipning kan användas där findimensionell kontroll eller ytkvalitet krävs. Borrning, borrning och jiggborrning tar hänsyn till olika krav på håltagning och positionering.
För bearbetning med snäva toleranser för miniatyrtekniska delar hjälper valet av en lämplig sekvens av operationer att hantera verktygsåtkomst, arbetsstyckets stabilitet och förhållandet mellan kritiska egenskaper. En processplan bör baseras på den faktiska ritningen snarare än att tillämpa en bearbetningsmetod för varje detalj.
Sanluo Precisions medföljande tekniska specifikationer listar följande bearbetningsmetoder och tillhörande kapacitetsområden:
1. Precisionssvarvning:Diameter φ0,05–500 mm, tolerans IT6-grad ±0,003–0,006 mm, och rundhet 0,003 mm.
2. Precisionsfräsning:Planhet eller plan yta tolerans ±0,002 mm och hålpositionstolerans ±0,015 mm.
3. Precisionsslipning:Cylindrisk slipning, invändig slipning och ytslipning, med IT5-gradstolerans ±0,001 mm och rundhet 0,001 mm.
4. Precisionsborrning:Bländare φ10–500 mm, tolerans IT5-grad ±0,002–0,01 mm.
5. Precisionsborrning:Håldiameter φ0,1–50 mm och positionstolerans ±0,02 mm.
6. Jig tråkigt:Hålpositionsnoggrannhet ±0,002 mm för applikationer som precisionsformar och fixturer.
De listade figurerna är processspecifika specifikationer som tillhandahålls för denna sida. Den slutliga förmågan beror på arbetsstyckets material, geometri, maskininställning och inspektionsmetod. Lämplig funktion och uppnåbar tolerans bör bekräftas under teknisk granskning.
Inspektion är väsentlig när en komponent har små dimensioner eller noggrant kontrollerade funktionella gränssnitt. En del kan nå sin nominella diameter medan den fortfarande går sönder på grund av ett felaktigt hålläge, överdrivet utlopp, olämplig ytjämnhet eller en oöverensstämmelse mellan matchande egenskaper. Av denna anledning bör inspektionsplanen identifiera de kritiska dimensionerna och den mätmetod som krävs för varje funktion.
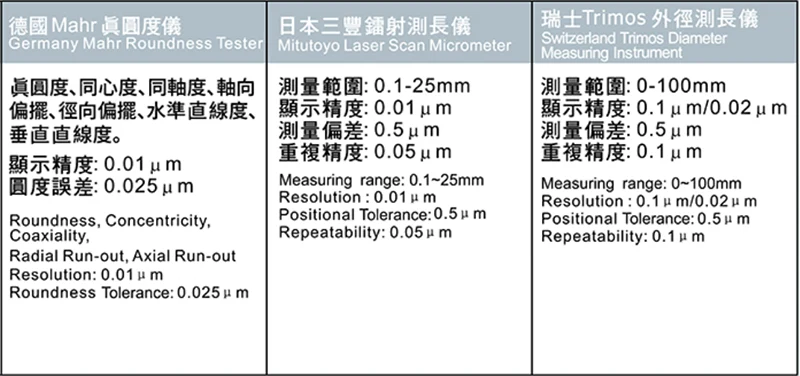
Sanluo Precisions företagsinformation beskriver en rad mätutrustning, inklusive koordinatmätmaskiner, bildanalysatorer, verktygsmikroskop, högeffektmikroskop, stereoskopiska mikroskop, projektorer, höjdmätare, grovhetsmätare, mikrometrar och andra precisionsmätinstrument. Den tekniska sidan identifierar även kvalitetspersonal för QE, IQC, IPQC och OQC.
De medföljande produktspecifikationerna beskriver följande inspektionsmetoder och applikationsexempel:
1. Dimensionell inspektion:CMM-mått med en angiven noggrannhet på 0,002 mm för dimensions- och hålavståndskontroller. Laserinstrument, ultraprecisionsmikrometrar, mikrometrar, nockmätare, pluggmätare, ringmätare och gängmätare är också listade för kontroll av olika funktioner.
2. Precisionsformar:De medföljande exemplen inkluderar hålrumsdimensionell tolerans ±0,01 mm och tolerans för stansningsmunstycket ±0,005 mm.
3. Precisionsfixturer:Exempel inkluderar lokaliseringsstifthål vid H7-grad ±0,005 mm och positioneringsnoggrannhet ±0,01 mm.
4. Mätinstrument:De medföljande exemplen inkluderar mikrometer-städ-planhet på 0,003 mm och plugg-gauge-tolerans på ±0,002 mm.
5. Precisionsöverföring:Exempel inkluderar kuggprofilens noggrannhet vid IT6-grad och lager inre och yttre ringar vid IT5-grad ±0,002 mm.
6. Hydrauliska och pneumatiska komponenter:Exempel inkluderar cylinderhål H7 grad ±0,006 mm och spolepassningstolerans ±0,003 mm.
Den ursprungliga tekniska texten anger också att Sanluo Precision direkt eller indirekt har tillhandahållit skräddarsydda högprecisionsbearbetningstjänster till Bosch, ZF, NSK och andra företag, med en årlig produktion på 200 000 stycken och en kvalificeringsgrad på 99,8 %. Dessa siffror och kundreferenser bör bekräftas med företaget innan de används som aktuella, oberoende verifierade prestationsanspråk.
Maskinpositioneringsprestanda, spindelbeteende, arbetshållning och miljöstabilitet påverkar alla tillverkningen av små precisionsdelar. Sanluo Precisions publicerade företagsöversikt beskriver bearbetningsutrustning för CNC-fräsning, svarvning, slipning, trådskärning, elektrisk urladdningsbearbetning och produktion av mikrokomponenter. Dess display visar också bearbetningskapacitet för metallegeringar och teknisk plast.
Utrustningsdata nedan är återgivna från det medföljande originalmaterialet. De presenteras som utrustningsspecifikationer för teknisk referens; faktisk lämplighet bör bekräftas mot den avsedda komponenten och aktuell utrustningskonfiguration.
|
Parameterkategori |
Parameterdetaljer |
|
Utrustningsmodell |
JDSGT400 linjärmotordrivet 3-axligt höghastighetsbearbetningscenter |
|
Kärnpositionering |
För ultrahög precisionsbearbetning på submikronnivå |
|
Drivsystem |
Alla tre axlarna använder dubbel linjär motordrift |
|
Nyckelnoggrannhet |
Upprepad positioneringsnoggrannhet upp till 0,8 mikron; hålpositionsnoggrannhet mindre än 1 mikron inom 100 mm intervall. |
|
Kärnteknik |
Integrerar direktdrift, temperaturkontroll, egenutvecklat JD60 CNC-system precisionsbearbetningsfunktioner och högprecision servodrivningssystem |
|
Core Advantage |
Engagerad i att uppnå den utmärkta effekten av "ytan är den funktionella ytan" |
|
Typisk tillämpning |
snäv toleransbearbetning av optiska precisionsformar, halvledardelar, högprecisionskonstruktionsdelar och andra produkter med strikta krav på dimensioner och ytkvalitet |
|
Parameterkategori |
Parameterdetaljer |
|
Utrustningsmodell |
Micro5 Micron-nivå Högprecision 5-axligt bearbetningscenter |
|
Kärnpositionering |
Hög dynamisk prestanda och högprecisionsbearbetning av miniatyrdelar med högt mervärde |
|
Nyckelnoggrannhet |
Upprepad positioneringsnoggrannhet 0,0005 mm, positioneringsnoggrannhet < 0,002 mm |
|
Spindelsystem |
Max spindelhastighet 60 000 rpm |
|
Strukturella egenskaper |
Kompakt struktur med totalvikt 550 kg; utrustad med trelagers verktygsmagasin med kapacitet på 60 verktyg; bearbetningsområde pallsystem kan hålla 6 nollpunktsfixturer |
|
Energibesparing och miljöskydd |
Extremt låg energiförbrukning (<500W), utrustad med oljedimuppsamlare |
|
CNC-system |
Tyska Beckhoff-systemet |
|
Stroke (X/Y/Z) |
78 / 56 / 50 mm |
|
Typisk tillämpning |
snäv toleransbearbetning av miniatyrtekniska komponenter, små ädelmetalldelar, etc. |
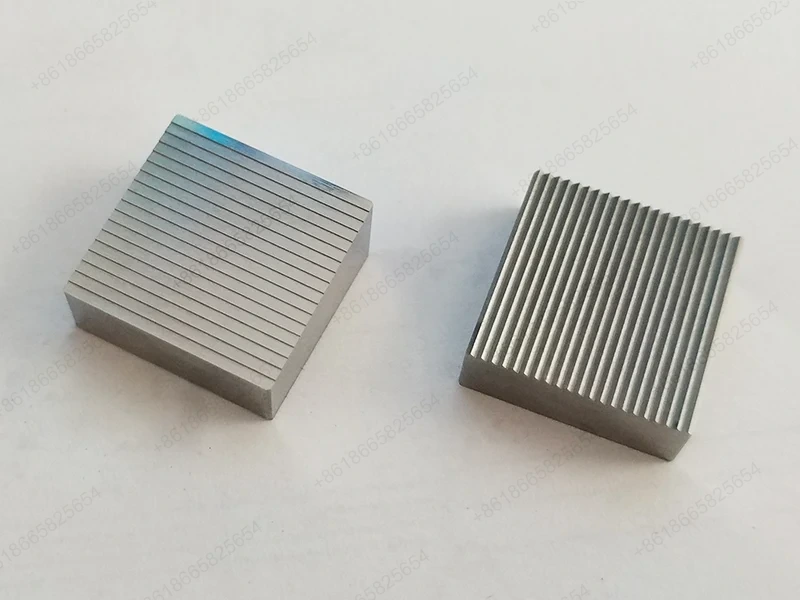
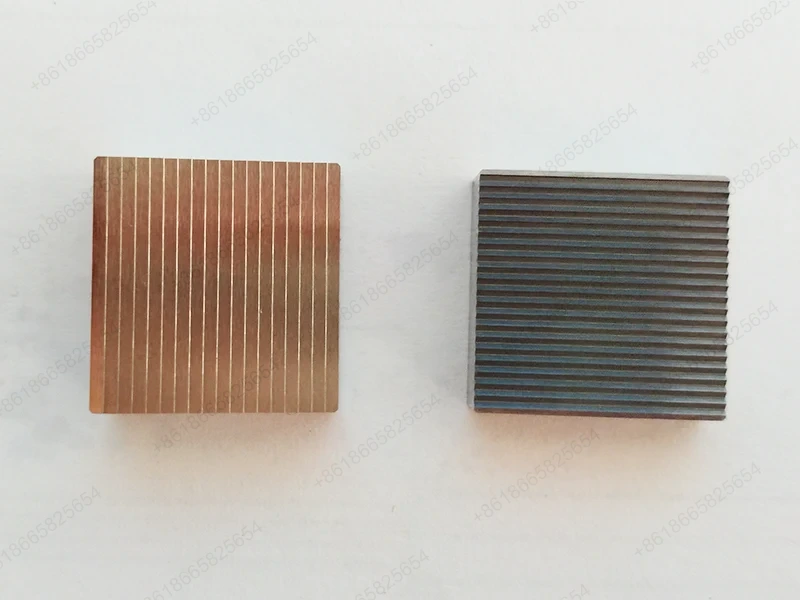
Materialvalet påverkar bearbetbarheten, dimensionsstabiliteten, ytfinishen och en komponents lämplighet för sin arbetsmiljö. Sanluo Precisions delardisplay listar värmebehandlade hårda material, kolkonstruktionsstål, rostfritt stål, aluminium och aluminiumlegeringar, mässing, röd koppar och teknisk plast bland de material som hanteras av dess bearbetningsoperationer.
Det slutliga materialet bör väljas enligt komponentens mekaniska krav, driftsförhållanden och ritningsspecifikationer. Materialkvalitet, värmebehandling och eventuell efterföljande ytbehandling bör bekräftas före produktion.
Sanluo Precisions publicerade tekniska information identifierar flera industrier och komponenttyper som är relevanta för högprecisionsbearbetning:
1. Medicinsk utrustning:Företagets tekniska sida listar exempel inklusive komponenter för ventrikulära hjälpsystem, glaukomkirurgiska verktyg, konstgjorda hjärtan, vaskulära sliphuvuden, vaskulära stentar och gallstenssliphuvuden.
2. Halvledartillverkning:Tillämpningar inkluderar beläggningsrelaterade delar, beläggningsfixturer, vakuumfixturer och diamantkisel-wafer-slipverktyg.
3. Optisk kommunikation:Precisionskomponenter och stödjande fixturer kan kräva noggrant kontrollerade gränssnitt och repeterbar geometri.
4. Vetenskaplig forskning och laboratorier:Anpassade komponenter kan utvecklas för specialiserade instrument och experimentell utrustning baserat på specifika ritningar.
5. Industriella maskiner och automation:Axlar, lokaliseringskomponenter, transmissionsdelar och andra mekaniska element kan kräva kontrollerade dimensioner för montering och drift.
Dessa exempel speglar tillämpningsområden som beskrivs i företagets publicerade information. Lämpligheten för en viss komponent för en reglerad eller säkerhetskritisk tillämpning beror på dess design, material, inspektionskrav och tillämpliga industristandarder.
Anpassad bearbetning börjar med en tydlig förståelse av komponentens funktionskrav. En ritning ska identifiera kritiska dimensioner, geometriska toleranser, krav på ytfinish, materialspecifikationer och eventuella speciella inspektionsförhållanden. Dessa detaljer gör att bearbetningsprocessen och verifieringsmetoden kan utvärderas före produktion.
Sanluo Precision uppger att det stödjer utveckling och tillverkning av komplexa och krävande komponenter. Dess tekniska information beskriver också integrationen av kompletterande bearbetningsresurser när ett projekt överskrider kapaciteten hos en enskild process eller anläggning.
För att stödja en effektiv teknisk granskning, förbered följande information där den är tillgänglig:
1. Tekniska ritningar:Tillhandahåll måttritningar eller 3D-filer som visar komponentens geometri och kritiska egenskaper.
2. Materialkrav:Identifiera materialkvalitet, hårdhet, värmebehandlingskrav eller andra materialförhållanden.
3. Kritiska toleranser:Märk mått, hålpositioner, passningar, geometriska toleranser och ytfinishkrav som påverkar funktion eller montering.
4. Kvantitetskrav:Ange prototypkvantitet eller förväntad batchvolym så att tillverkningsmetoden kan utvärderas.
5. Inspektionskriterier:Ange erforderliga mätrapporter, inspektionspunkter, mätare eller andra acceptanskrav.
6. Ytterligare bearbetning:Identifiera eventuell värmebehandling, plätering, polering, passivering eller annan ytbehandling. Sanluo Precisions tekniska sida listar en rad stödjande ytbehandlingsprocesser, beroende på projektkrav och tillgänglighet.
Att tillhandahålla denna information hjälper till att skapa en gemensam teknisk grund för att utvärdera tillverkningsbarhet, offertomfattning, produktionsschemaläggning och kvalitetsacceptans.
A:En dimensionerad ritning eller 3D-modell är den bästa utgångspunkten. Inkludera materialkvalitet, kritiska toleranser, ytfinishkrav, kvantitet och eventuella inspektions- eller ytbehandlingskrav. Om en funktion har en särskilt snäv tolerans, identifiera den tydligt så att bearbetnings- och mätmetoderna kan utvärderas tillsammans.
A:Företagets tekniska sida listar mikrostrukturer så små som 0,005 mm, miniatyrdelar som mäter 0,08 × 0,08 mm, stavar med mikrodiameter så små som 0,01 mm och små hål så små som 0,003 mm. Dessa siffror hänvisar till olika funktionstyper. De betyder inte att alla kombinationer av material, geometri och tolerans är möjliga med dessa dimensioner. En ritningsgenomgång är nödvändig för att fastställa genomförbarheten för en specifik del.
A:Lämplig process beror på geometrin och toleranskraven. Svarvning används vanligtvis för rotationsfunktioner, fräsning för plana ytor och komplexa profiler, borrning för hål, borrning för håldimensionering och slipning för vissa precisionsytor och diametrar. Vissa komponenter kräver en kombination av operationer. Processsekvensen bör väljas enligt detaljritningen och materialet.
A:Olika egenskaper kräver olika mätmetoder. Koordinatmätmaskiner kan användas för dimensionsförhållanden och geometriska egenskaper, medan mikrometrar, mätare, mikroskop, bildanalysatorer och grovhetsmätare kan tillgodose specifika mätbehov. Sanluo Precisions publicerade företagsinformation listar dessa typer av inspektionsutrustning. Inspektionsplanen för en viss order bör specificera de kritiska dimensionerna och de erforderliga acceptanskriterierna.
A:Sanluo Precisions delardisplay listar kolkonstruktionsstål, rostfritt stål, aluminium och aluminiumlegeringar, mässing, röd koppar, värmebehandlade hårda material och teknisk plast. Materialvalet bör återspegla erforderlig hållfasthet, hårdhet, korrosionsbeständighet, dimensionsstabilitet och driftsmiljö. Bekräfta den exakta kvaliteten och eventuella krav på värmebehandling eller ytbehandling under teknisk granskning.
A:Ja. En komponent kan behöva svarvning för cylindriska detaljer, fräsning för plana ytor, borrning eller borrning för hål och slipning för utvalda precisionsytor. Komplexa geometrier kan också kräva ytterligare operationer eller specialiserade fixturer. Sanluo Precisions tekniska information beskriver dess användning av flera bearbetningsteknologier och stödjande bearbetningsresurser för utmanande komponenter. Den faktiska rutten beror på ritning, material och erforderliga inspektionsresultat.
A:Bekräfta den senaste ritningsrevisionen, materialkvalitet, kritiska dimensioner, toleransdefinitioner, ytkrav, kvantitet, inspektionsmetod och eventuella speciella förpacknings- eller ytbehandlingsbehov. Det är också viktigt att komma överens om hur acceptans kommer att fastställas och vilka inspektionsprotokoll som kommer att tillhandahållas. Dessa detaljer minskar risken för tolkningsskillnader vid tillverkning och slutbesiktning.
Framgångsrik tillverkning av miniatyrkomponenter börjar med en tydlig definition av erforderlig geometri, material, toleranser och inspektionsförhållanden. Sanluo Precision tillhandahåller CNC-bearbetning och specialiserade precisionsbearbetningstjänster för industriella, medicinska, halvledar-, optisk kommunikation och forskningsrelaterade tillämpningar. För snäva toleransbearbetning för miniatyrtekniska delar, skicka in dina ritningar och tekniska krav för en utvärdering av lämpliga bearbetningsmetoder, uppnåbara toleranser och inspektionsarrangemang.
Webbplats:Sanluo Precision
Kontakta e-post: sales@sanluocnc.com
Telefon: +86-18665825654
Adress
Byggnad A1, Yufeng Industrial Park, Guangming District, Shenzhen, Kina
Tel
E-post